
언어

3개의 캠샤프트 공급업체가 중형 엔진 재제조업체에 샘플을 전달했습니다. 공급업체 A는 12개 시험편 모두에서 로크웰 경도를 통과했습니다. 공급업체 B는 런아웃이 0.05mm를 초과하는 3개의 로브를 생산했습니다. 공급업체 C는 배송 기간을 6일이나 놓쳤습니다. 구매자에게는 이러한 결과를 서로 비교하는 객관적인 틀이 없었습니다. 신뢰할 수 있는 공급업체 선택은 고정된 기술 및 상업적 기준에서 시작되며 이 기사에서는 이를 정확하게 설명합니다.
캠샤프트 제조의 신뢰성은 모든 생산 배치에 걸쳐 동일한 제어 한계 내에서 재료 구성, 열처리, 가공 공차 및 품질 검사를 유지하는 능력으로 정의됩니다.
모재는 경화성을 결정합니다. 탄소 함량의 0.03%의 미량 원소 변화는 코어 경도를 여러 HRC 포인트만큼 변화시킬 수 있습니다. 열처리는 캠 로브에 내마모성을 부여합니다. 100,000km 캠샤프트와 250,000km 캠샤프트의 차이는 일반적으로 이 과정에서 발생합니다. 가공 정밀도는 밸브 타이밍에 영향을 미치며 1도의 로브 위상 오류는 엔진의 성능 곡선을 눈에 띄게 움직일 수 있습니다.
대량 주문을 하기 전에 샘플 테스트 및 감사 증거를 통해 서면으로 이 네 가지 기준에 따라 공급업체를 평가하십시오.
단조 또는 냉각 주철 블랭크는 검증된 주조소에서 생산되어야 합니다. 모든 열에 대한 화학 성분 인증서를 요청하세요. 공급업체는 인장 강도 및 경도 검증을 위한 테스트 바도 제공해야 합니다. 표준 이하의 블랭크로 인해 장기적인 보증 위험이 발생하는 첫 번째 지점이 바로 이곳입니다.
캠 로브 표면 경도는 냉각 주철의 경우 HRC 55~62여야 하며, 탄질화 강철 샤프트의 경우 케이스 깊이는 1.5~3.0mm여야 합니다. 이러한 값은 배달 보고서에 나타나야 합니다. 공급업체가 열처리 매개변수를 공개할 수 없는 경우 다음 후보로 이동합니다.
저널 외경 공차는 ISO h6 이상이어야 합니다. 베어링 저널 사이의 런아웃은 마무리 연삭 후 0.03mm 미만으로 유지되어야 합니다. 로브 프로파일 및 저널 치수에 대한 Cpk 분석을 요청하십시오. 1.33 미만의 Cpk 값은 가공 프로세스가 통계적 제어로 실행되지 않음을 의미합니다.
IATF16949는 자동차 캠축 제조에 대한 기본 인증입니다. 인증서 번호를 요청하고 인증 기관에 확인하십시오. 품질 시스템은 입고되는 재료 검사, 공정 중 관리 지점, 최종 치수 확인 및 경도 테스트를 포괄해야 합니다. 완성된 부품부터 주조 열수까지의 추적성은 필수입니다.
| 기준 | 확인할 사항 | 중요한 이유 | 붉은 깃발 |
| 재료화학 | 모든 히트에 대한 인증서 | 경화성 및 피로수명 제어 | 사용 가능한 인증서가 없습니다. |
| 열처리 | 표면 경도, 케이스 깊이, 미세 구조 | 내마모성을 결정합니다. | 경도는 배치마다 3HRC 이상 다릅니다. |
| 가공 | 런아웃, 저널 공차, 로브 프로파일 데이터 | 밸브 타이밍 및 베어링 로딩 설정 | 중요 측정기준에 대한 Cpk 데이터가 없습니다. |
| 품질 시스템 | IATF16949 인증서, 검사 기록 | 배치 일관성을 정의합니다. | 생산 수준 품질 계획 없음 |
배치 일관성과 정시 납품은 캠샤프트 제조에서 재료 품질만큼 중요합니다. 10,000개 단위에 걸쳐 안정적인 생산량을 유지할 수 없는 공급업체는 자재 절감보다 더 큰 다운스트림 재고 문제를 발생시킬 것입니다.
대량 주문을 하기 전에 용량 달력과 현재 리드 타임을 문의하십시오. 적절한 기간에 여유 생산 능력을 갖춘 공급업체가 이를 솔직하게 설명합니다. 용량 문제를 숨기는 사람은 일정에 동의한 다음 놓치는 경우가 많습니다.
아래의 위험 신호는 공급업체 관계 실패 시 거의 매번 나타납니다. 후보자가 그 중 하나를 보여주는 경우, 커밋하기 전에 실사를 확대하십시오.
아래의 5단계 순서를 사용하여 공급업체 약속을 검증 가능한 증거로 전환하세요. 각 단계에서는 다양한 종류의 실패를 필터링합니다.
참조 Anhui KORBOR Machinery Co., Ltd.의 품질 관리 방식 제조업체의 관점에서 동일한 감사 항목에 대해. 는 생산시설 개요 실제로 수직적 통합이 어떻게 구축되는지 보여줍니다.
Anhui KORBOR Machinery Co., Ltd.는 25년 동안 캠샤프트에 주력해 왔으며 회사의 생산 시스템은 위 기준에 부합합니다. 28,000m2 규모의 현장에서 블랭크 주조, 열처리 및 마무리 가공을 통합하고 22,000m2의 작업장 공간과 230만 개가 넘는 캠축을 연간 납품합니다. 이 시설은 IATF16949:2016에 따라 운영되며 1,400개 이상의 캠축 모델에 걸쳐 무결점 철학을 따릅니다.
KORBOR는 광범위한 자동차 엔진용 캠샤프트를 생산합니다. 아래 제품 범위의 세 가지 예는 구매자가 신뢰할 수 있는 제조업체로부터 기대해야 하는 응용 분야별 엔지니어링 수준을 보여줍니다.
 BC3Z6250B 6.2L 379Cu. 안에. V8 플렉스 DOHC 제품보기 →
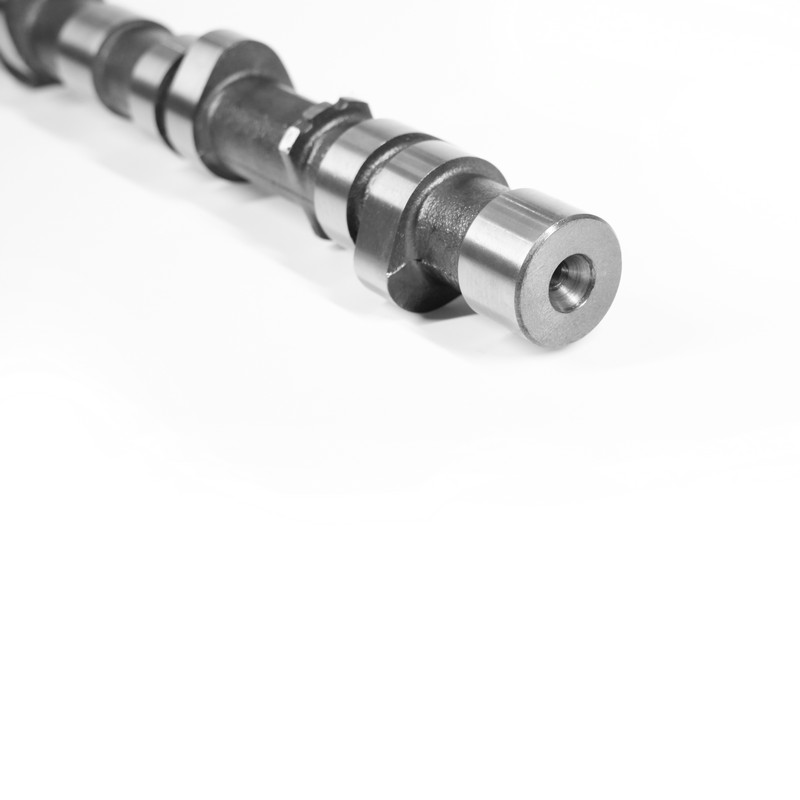 KB-014 Car Camshaft-TOYOTA-KB-014는 Toyota 엔진 밸브 트레인 시스템을 위해 특별히 설계된 정밀 엔지니어링 내연 기관 부품입니다. 이거 오버히... 제품보기 →
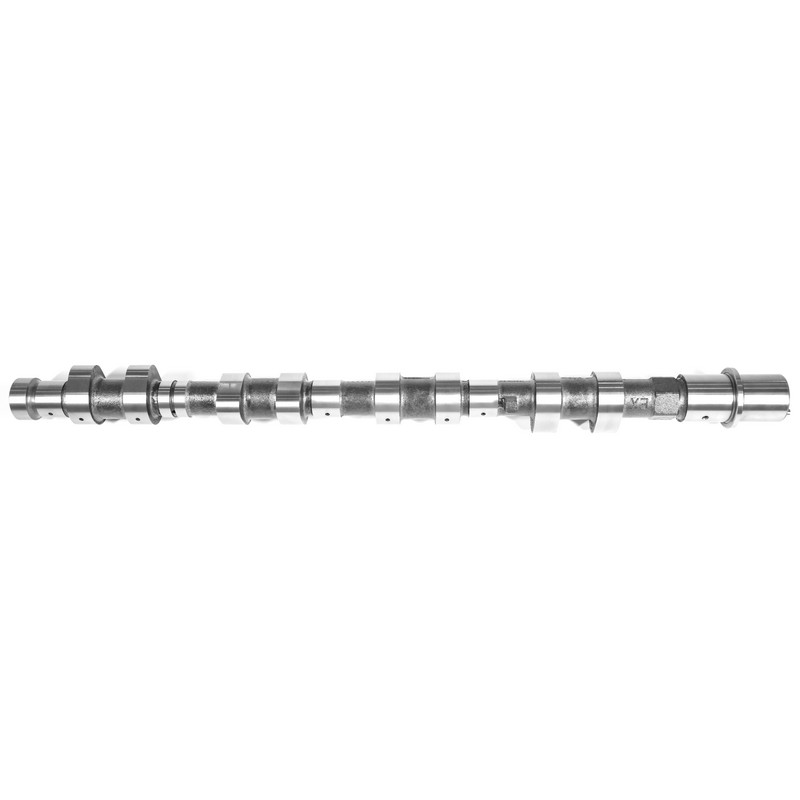 13020AD212 L4 2488cc 152 YD25DDTI 디젤 DOHC 16V.Ex 제품보기 →
가장 중요한 요소는 첫 번째 샘플이 아닌 배치 일관성입니다. 모든 생산 과정에서 열처리 매개변수, 가공 공차 및 추적성을 일정하게 유지하는 제조업체는 대량 공급을 위해 신뢰할 수 있는 제조업체입니다.
IATF16949 인증을 요청하고, 로브 프로필 및 저널 치수에 대한 Cpk 데이터를 요청하고, 치수 및 경도 보고서가 포함된 20~50개 단위 파일럿 배치를 실행하세요. 그런 다음 가능하면 공장을 감사하여 종이 기반이 아닌 품질 시스템이 활성화되어 있는지 확인하십시오.
냉각 주철은 승용차 및 소형 트럭 응용 분야의 표준입니다. 단조강 또는 탄질화 블랭크는 고부하 또는 고성능 엔진에 적합합니다. 공급업체는 한 가지 옵션을 기본값으로 설정하기보다는 엔진의 부하 프로필과 듀티 사이클을 기반으로 한 재료를 권장해야 합니다.
신뢰성은 국가가 아닌 공급업체의 프로세스 제어에 따라 달라집니다. IATF16949 인증, 수직 통합 생산 라인 및 일관된 수출 경험을 갖춘 중국의 캠 샤프트 제조업체는 국제 공차 및 사양에 맞는 캠 샤프트를 생산할 수 있습니다.


 35018102000203 号
